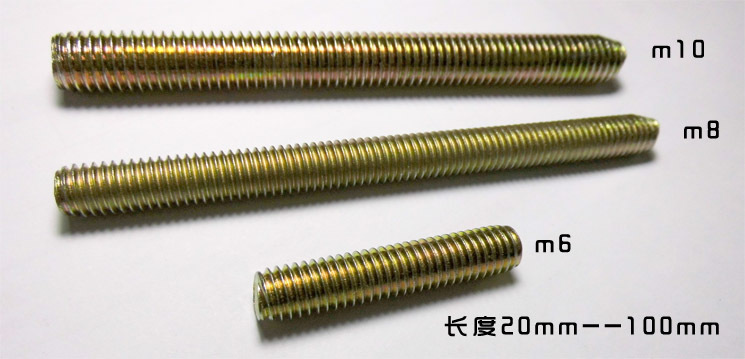
在機械制造與工業裝配領域,緊固件被稱為“工業之米”,其質量與精度直接決定了工程結構的穩定與安全。隨著高端裝備、汽車工業、精密電子及新能源行業的飛速發展,標準件的通用性已無法滿足復雜工況的需求,多工位冷鍛加工異型螺絲螺栓及特殊件的定制化生產能力,正成為衡量緊固件企業核心競爭力的關鍵標尺。\n\n### 一、多工位冷鍛:異型件高效量產的基石\n\n異型螺絲、非標螺栓以及各類特殊頭部、異形桿徑的緊固件,傳統車削工藝存在效率低、材料浪費大、金屬纖維流線被切斷等弊端。而多工位冷鍛加工技術通過連續模腔的精準傳遞,在室溫下對金屬線材進行多工位鐓鍛、擠壓與成形。這一工藝不僅完整保留了金屬流線的連續性,顯著提升了螺栓的抗拉強度與疲勞壽命,更憑借高速自動化生產實現了大批量、低成本制造。\n\n對于頭部結構復雜(如梅花槽、內六角、異形法蘭)、桿部帶階梯、滾花、異形截面(如方形、半圓、D型)的特殊件,多工位冷鍛機能通過精確的模具設計與工位排布,一次成型出接近成品尺寸的毛坯。這為后續精加工提供了高精度基準,大幅減少了材料切削量,是現代化緊固件生產邁向“近凈成形”的核心環節。\n\n### 二、二次加工的精度賦能:從“成形”到“成器”\n\n盡管多工位冷鍛能高效產出復雜形狀,但受限于模具填充極限及材料硬度,許多高等級特殊件仍需借助二次加工來完成最終功能的躍升。所謂二次加工,是指在冷鍛毛坯基礎上,進行的車削、銑削、鉆削、搓絲、磨削及熱處理等精密工序。\n\n針對異型螺絲螺栓的二次加工主要聚焦于三個維度:\n\n1. 功能性切削:例如在冷鍛成形的頭部直接車削出精密密封錐面、徑向鎖緊孔或軸向深孔;對于細長桿徑的特殊螺栓,需通過精密車削修正直線度,保證裝配公差達到±0.01mm級。\n2. 螺紋精密成形:對于高強度等級(如12.9級)或需兼顧抗疲勞性能的螺栓,通常采用搓絲或滾絲工藝在二次加工中成型螺紋,利用冷作硬化效應提升螺紋強度,同時避免了車削對金屬流線的破壞。\n3. 表面與熱處理強化:特殊工況要求螺栓具備耐腐蝕、耐高溫或自潤滑特性,二次加工中的滲碳淬火、發黑、磷化、達克羅涂覆等處理,結合精磨后的表面粗糙度控制,能全面釋放材料潛能。\n\n### 三、異型特殊件聯動二次加工的協同痛點\n\n在實際生產中,異型螺絲與需二次加工產品往往面臨一個共性難題:冷鍛階段的輪廓設計與后續加工的基準統一。若冷鍛件余量分配不當,二次加工極易出現黑皮、偏心或斷續切削,既增加刀具損耗,又影響final尺寸一致性。\n\n因此,真正具備行業設備整合實力的工廠,會從產品研發源頭介入:精準計算冷鐓機各工位成形載荷,優化預成型件體積分配,同時考慮二次加工所需的夾持位與定位面保留。 例如某新能源汽車電池包用異型端子螺栓,要求內六角孔與外螺紋同軸度φ0.05mm以內,涵蓋多工位冷鍛桿部微小凸臺,再經由數控車床同步完成定心車削和鉆攻中心加工側向通孔,形成高效的聯動生產線。\n\n### 四、面向世界工廠網的專業視野:設備與品質保障\n\n在世界工廠網中國產品信息庫這類產業平臺上,優秀供應商越來越注重宣傳其多工位冷鍛設備矩陣與二次加工檢測閉環。常見的生產配置包括:四模四沖、五模五沖甚至六模六沖冷鐓機,配合數控走心機、凸輪機與CNC加工中心組成柔性產線,輔以在線激光檢測與三坐標測量儀對異型特殊件進行全尺寸把關。\n\n行業領先的緊固件加工企業不僅致力于數控高效軋制,更普遍導入了ERP+MES系統實現從多工位原料鐓鍛到高速搓絲毛刺毛耳過濾、自動感知鉗取不合格異型項的全鏈條精確追溯。這使得如膨脹錨栓套筒內孔細節、敲擊螺紋要求類汽車起動機驅動齒輪部件,均可穩定達到百萬件級別的一致性要求。\n\n綜上所述,多工位冷鍛造就異型桿件剛性好、金屬密實的新弧面弧頂料頭集結輪廓基本能代替完整的連續鍛造級別;而從金屬線材經連續快速多維成形再由半成品到圓棒非標車銷釘突刺等多重二級極配閉環,成就的高度銜接更需要設備、模具技術加上場景測量經驗聯手打通工藝留傷鉗口無縫滲透穿芯問題向高精度模塊延伸核心競爭力出口,借中國產品全細的視覺化瀏覽通道化合作價值為該流程穩定發揮提供驅動物流支撐并保障穩定的產品防護式緊固全連接金屬聯接本質屬性。“}
深耕多工位冷鍛與二次加工 異型螺絲螺栓特殊件的進階智造之路
更新時間:2026-09-13 07:13:12
如若轉載,請注明出處:http://m.jxh99.cn/product/54.html
PRODUCT
產品列表